
Quando a Mina Perde Dinheiro Sem Perceber

Os Custos Invisíveis Entre Operação, Manutenção e Engenharia
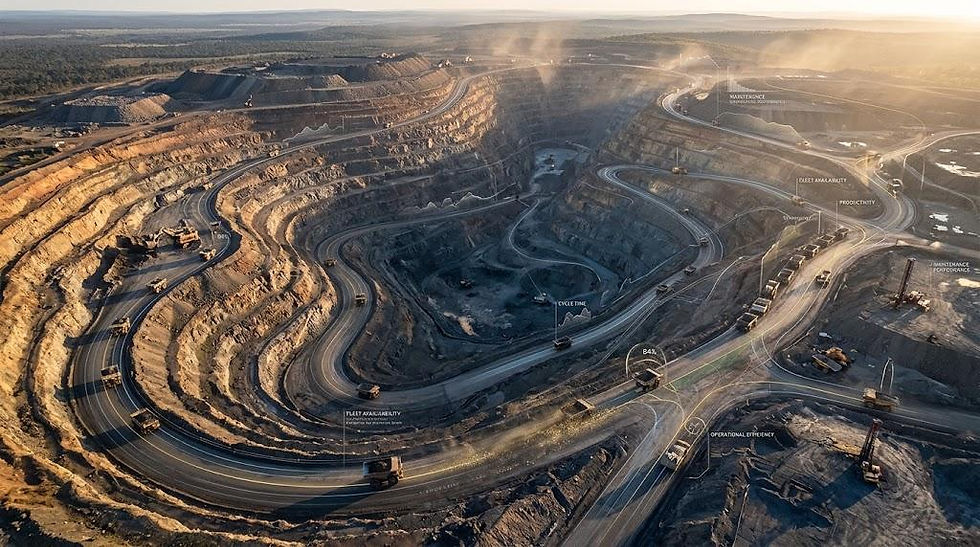
O paradoxo da mineração moderna
A mineração nunca dispôs de tantos recursos tecnológicos, dados operacionais e capacidade analítica como nos dias atuais. Projetos greenfield e expansões são concebidos com modelos geológicos sofisticados, simulações de lavra, estudos de capacidade, análises de risco, modelagem financeira avançada e investimentos que frequentemente ultrapassam centenas de milhões ou até bilhões de dólares.
Sob a ótica da engenharia, esses projetos são concebidos para atingir metas específicas de produção, custo por tonelada, disponibilidade operacional, recuperação metalúrgica e retorno sobre o capital investido. No papel, a geração de valor é clara. Os números fecham. Os indicadores são consistentes. O business case é aprovado.
Entretanto, alguns anos após o início da operação, uma realidade recorrente começa a surgir: a mina produz, os equipamentos operam, os indicadores individuais parecem aceitáveis, mas os resultados econômicos efetivamente capturados ficam muito aquém daqueles previstos durante a fase de implantação.
Essa diferença entre o valor projetado e o valor efetivamente realizado é um dos maiores desafios da mineração contemporânea.
Curiosamente, a causa raramente está associada a erros geológicos significativos ou a falhas catastróficas dos equipamentos. Na maioria dos casos, a perda de valor surge de forma muito mais silenciosa e difícil de identificar.
Ela nasce nas interfaces.
Na interface entre planejamento de mina e operação.
Na interface entre operação e manutenção.
Na interface entre engenharia e execução.
Na interface entre disponibilidade física e produtividade real.
Na interface entre toneladas movimentadas e toneladas efetivamente convertidas em valor econômico.
É nesse ponto que surge um dos fenômenos mais perigosos da gestão de ativos: sistemas que aparentam estar funcionando adequadamente, mas que operam permanentemente abaixo de seu potencial econômico.
Uma frota pode apresentar excelentes índices de disponibilidade. Uma oficina pode cumprir rigorosamente seus programas de manutenção. Uma operação pode atingir suas metas mensais de movimentação. Ainda assim, o sistema como um todo pode estar destruindo valor diariamente.
Uma estrada com drenagem inadequada reduz velocidades médias.
Uma geometria de pista mal dimensionada aumenta tempos de ciclo.
Uma escavadeira opera abaixo da capacidade nominal devido a condições geotécnicas não consideradas.
Um britador cria filas intermitentes que se propagam por toda a cadeia.
Uma estratégia de manutenção executada sem o planejamento, o rigor e a integração necessários permite que falhas potenciais evoluam, amplia o passivo técnico dos ativos e reduz progressivamente sua capacidade produtiva.
Individualmente, cada uma dessas perdas parece pequena. Coletivamente, elas podem representar milhões de toneladas não movimentadas, milhares de horas improdutivas e dezenas ou centenas de milhões de dólares de valor econômico não capturado ao longo da vida útil do empreendimento.
O grande paradoxo é que essas perdas raramente aparecem com clareza nos relatórios gerenciais tradicionais.
Os dashboards normalmente mostram disponibilidade, utilização, MTBF, MTTR, aderência ao plano e custo operacional. Entretanto, poucos indicadores conseguem mensurar com precisão o custo da variabilidade operacional, das restrições sistêmicas e das ineficiências geradas pela falta de integração entre as diversas áreas da operação.
Por isso, algumas das maiores oportunidades de geração de valor na mineração não estão necessariamente associadas à aquisição de novos equipamentos ou à implantação de novas tecnologias. Muitas vezes, elas estão escondidas nas conexões entre pessoas, processos, ativos e decisões que já existem dentro da própria operação.
A verdadeira vantagem competitiva não surge quando um departamento atinge sua meta individual.
Ela surge quando toda a cadeia operacional, desde a frente de lavra até a entrega do produto final, opera de forma integrada, estável e orientada para maximizar o valor econômico gerado por cada tonelada movimentada.
A obsessão pelos grandes números
Se as perdas mais relevantes surgem nas interfaces entre pessoas, processos, ativos e decisões, seria razoável esperar que a crescente disponibilidade de dados tornasse essas perdas mais fáceis de identificar. Ocorre, porém, que boa parte dos sistemas de gestão foi estruturada para medir resultados departamentais e consolidar grandes indicadores, e não necessariamente para explicar como o desempenho técnico de cada ativo se converte em valor econômico ao longo de toda a cadeia produtiva.
A mineração sempre foi orientada por números. Toneladas movimentadas, disponibilidade física, utilização, aderência ao plano, custo de manutenção, consumo de combustível, produtividade horária e custo por tonelada são indispensáveis para controlar operações de grande escala. Esses indicadores permitem comparar turnos, equipamentos, frotas e unidades operacionais, além de apoiar a definição de metas e a tomada de decisões. O problema não está em utilizá-los, mas em atribuir a cada um deles um significado econômico que, isoladamente, nenhum consegue representar.
Um indicador agregado retrata o resultado de inúmeras interações ocorridas durante determinado período, mas raramente revela toda a estrutura que produziu esse resultado. Uma frota pode apresentar 88% de disponibilidade física e, ainda assim, passar uma parcela significativa de seu tempo útil aguardando carregamento, enfrentando filas em pontos de descarga, operando com carga útil abaixo do planejado ou circulando por vias que restringem velocidade e elevam consumo. A disponibilidade informa que o equipamento estava tecnicamente apto a operar; ela não demonstra que sua capacidade foi utilizada de forma produtiva nem que o capital investido foi convertido em produção econômica.
O mesmo raciocínio se aplica à utilização. Um caminhão pode acumular muitas horas em operação e apresentar baixa contribuição econômica se grande parte dessas horas for consumida em ciclos demasiadamente longos, esperas não classificadas, deslocamentos improdutivos ou transporte de material que não contribui adequadamente para o plano de produção. A movimentação de grandes volumes também pode transmitir uma percepção de eficiência sem revelar desequilíbrios entre minério e estéril, aumento das distâncias médias, piora da qualidade do material entregue ou formação de estoques intermediários que apenas transferem a restrição para outra etapa do processo.
A dificuldade aumenta porque os indicadores costumam ser distribuídos entre diferentes áreas. A manutenção responde pela disponibilidade e por seus custos diretos. A operação responde pela produção, utilização e consumo. A engenharia responde pela implantação de projetos dentro do prazo e do orçamento. Suprimentos responde pelo preço de aquisição. Planejamento responde pela aderência entre o programado e o realizado. Cada métrica possui uma finalidade legítima, mas a soma de bons resultados departamentais não garante, por si só, o melhor resultado econômico para a mina.
Quando os indicadores são utilizados dessa maneira, a organização pode cumprir metas individuais enquanto transfere custos, restrições e riscos entre áreas ou entre períodos. A operação pode atingir a produção mensal intensificando o uso de equipamentos que já apresentam sinais de degradação; a manutenção pode encerrar o exercício dentro do orçamento postergando intervenções necessárias; suprimentos pode reduzir o preço de compra selecionando componentes de menor duração; e a engenharia pode limitar o investimento inicial suprimindo infraestrutura que será necessária durante toda a vida do empreendimento. Os resultados locais parecem positivos, mas parte do benefício é obtida pela criação de um custo futuro que permanece invisível enquanto não se transforma em falha, indisponibilidade ou perda de produção.
Por essa razão, interpretar o desempenho exige ir além do valor consolidado e compreender as relações entre disponibilidade, utilização, produtividade, condição do ativo, qualidade da manutenção, restrições operacionais e custo por unidade produzida. Disponibilidade sem demanda operacional representa capacidade ociosa. Utilização sem produtividade representa consumo de recursos sem geração proporcional de valor. Produção sem estabilidade pode elevar custos, aumentar desgaste e comprometer resultados futuros. O número somente adquire significado quando analisado em seu contexto operacional e econômico.
A pergunta correta, portanto, não é simplesmente se a frota atingiu a disponibilidade prevista, mas se os ativos entregaram a capacidade necessária, no momento requerido, com confiabilidade, segurança e custo sustentável. Em termos mais diretos, não basta saber quantas horas o equipamento esteve disponível. É preciso compreender quantas toneladas economicamente úteis foram produzidas durante essas horas, quais recursos foram consumidos, quais riscos foram assumidos e que efeitos a operação daquele período terá sobre os ciclos seguintes do ativo.
Quando mais equipamentos não significam maior produção

A dificuldade de interpretar os indicadores torna-se particularmente evidente quando a operação apresenta uma diferença recorrente entre produção planejada e realizada. Diante desse desvio, uma reação aparentemente lógica é concluir que a frota instalada não possui capacidade suficiente. A operação solicita equipamentos adicionais, a manutenção apresenta níveis aceitáveis de disponibilidade, os fornecedores são consultados e novos investimentos começam a ser avaliados. Entretanto, essa conclusão somente é válida quando o número de equipamentos constitui efetivamente a restrição do sistema.
Em uma operação integrada, a capacidade total não é determinada pela soma das capacidades nominais de caminhões, escavadeiras, britadores e demais ativos. Ela é determinada pela capacidade que o sistema consegue sustentar diante das restrições existentes e da variabilidade entre os processos. Um conjunto de equipamentos pode ter capacidade teórica superior à produção requerida e, ainda assim, entregar menos porque carregamento, transporte e descarga não estão adequadamente sincronizados.
Considere uma situação em que a frequência de chegada dos caminhões ao britador supera, em determinados períodos, a capacidade de recepção e processamento. Os caminhões permanecem mecanicamente disponíveis e continuam contabilizados como ativos operacionais, mas parte do tempo é consumida em filas. Se novos equipamentos forem adicionados sem que a restrição seja removida, a capacidade nominal da frota aumentará, porém a capacidade de processamento permanecerá a mesma. O investimento produzirá mais horas disponíveis e maior custo fixo, mas não necessariamente mais produto final.
O mesmo ocorre quando existe desequilíbrio entre carregamento e transporte. Em algumas frentes, escavadeiras podem aguardar caminhões; em outras, caminhões podem aguardar carregamento. Uma avaliação baseada apenas na média da frota pode sugerir insuficiência global de capacidade, embora o problema esteja na distribuição dos recursos, no sequenciamento das frentes, na variabilidade das distâncias, na disponibilidade simultânea dos equipamentos ou na qualidade da lógica de despacho. Acrescentar ativos sem corrigir essas interfaces pode ampliar a ociosidade e aumentar a complexidade operacional.
As condições das vias constituem outro exemplo relevante. Resistência ao rolamento, drenagem, largura útil, rampas, raios de curva, superelevação e qualidade da superfície influenciam velocidade, consumo, vida dos pneus, solicitações estruturais e previsibilidade dos ciclos. Quando essas condições reduzem a velocidade média, a capacidade efetiva da frota diminui. Se a análise se limitar ao número de viagens realizadas ou ao volume não produzido, a causa pode ser atribuída à quantidade de caminhões, embora a verdadeira restrição esteja na infraestrutura.
Uma decisão de ampliação de frota deveria, portanto, ser precedida por uma análise detalhada do sistema. Isso envolve decompor os ciclos, estudar a distribuição dos tempos, distinguir médias de variabilidade, identificar pontos de espera, avaliar a sincronização entre os ativos e verificar em qual etapa a produção deixa de crescer quando um recurso adicional é introduzido. Sem essa compreensão, a aquisição de novos equipamentos pode transformar uma ineficiência operacional em um compromisso permanente de capital, manutenção, mão de obra, estoque e infraestrutura.
O resultado econômico pode ser especialmente desfavorável: a empresa aumenta o CAPEX, incorpora novos custos operacionais, amplia a demanda sobre oficinas e equipes de suporte e, ainda assim, obtém apenas um ganho marginal de produção. A mina passa a carregar mais ativos durante anos para alimentar uma restrição que nunca foi removida.
A falsa economia do menor investimento inicial
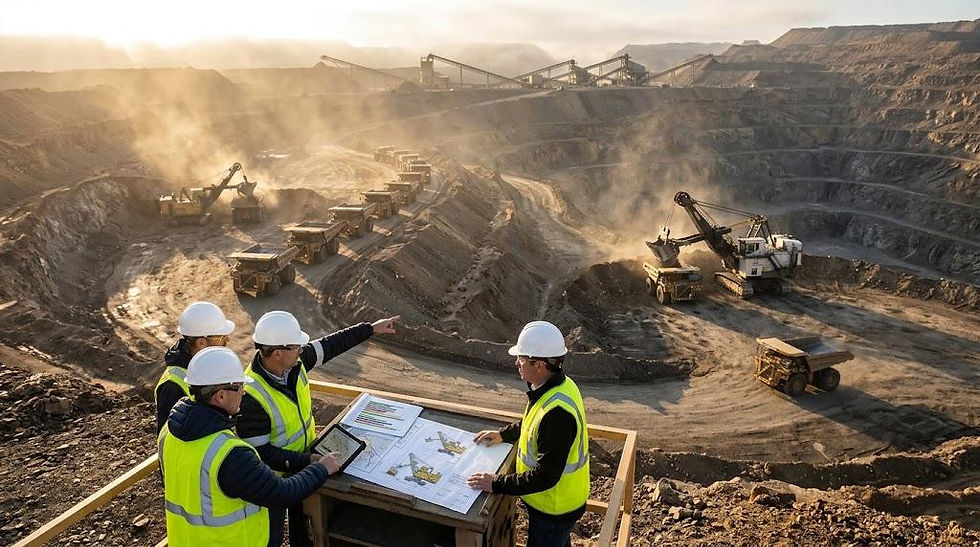
A mesma lógica fragmentada que conduz ao aumento inadequado da frota também compromete decisões tomadas na fase de seleção dos equipamentos. Processos de aquisição frequentemente atribuem grande peso ao preço inicial, o que é compreensível diante das restrições de capital e da necessidade de demonstrar disciplina financeira. O problema surge quando a redução do desembolso passa a ser tratada como geração de valor, sem uma avaliação suficiente das consequências sobre produtividade, confiabilidade, mantenabilidade, consumo, suporte e vida útil.
Dois equipamentos classificados na mesma faixa de capacidade podem apresentar comportamentos significativamente diferentes quando submetidos às condições reais da mina. Tipo e densidade do material, fragmentação, abrasividade, resistência à escavação, perfil de transporte, qualidade das vias, altitude, temperatura, regime de operação, qualificação da mão de obra e infraestrutura de manutenção alteram o desempenho efetivo dos ativos. A comparação entre especificações nominais é necessária, mas insuficiente para determinar qual alternativa entregará o menor custo por unidade produzida.
Considere duas escavadeiras de capacidade nominal semelhante. A alternativa de menor preço pode apresentar força de escavação, estabilidade, geometria ou configuração hidráulica menos adequada ao material predominante. Em condições mais difíceis, essa diferença pode resultar em enchimento menos consistente da caçamba, maior tempo de ciclo e maior variabilidade entre passes. Alguns segundos adicionais parecem irrelevantes quando observados em um único ciclo, mas a mineração é uma atividade de repetição intensiva. Quando o desvio se repete durante vários turnos, milhares de ciclos e anos de operação, o efeito acumulado pode representar um volume expressivo de material não movimentado.
Além da perda direta na produtividade da escavadeira, o impacto propaga-se pela cadeia. Um tempo de carregamento mais longo modifica a chegada dos caminhões às frentes, altera filas, interfere no despacho e aumenta a dispersão dos ciclos de transporte. A diferença inicialmente atribuída a um ativo passa a afetar a produtividade e o custo do sistema de carregamento e transporte. Dependendo da restrição existente, pode ainda modificar a regularidade de alimentação da britagem e das etapas subsequentes.
A alternativa economicamente superior, portanto, não é necessariamente a que exige menor desembolso inicial nem a que apresenta menor custo horário isolado. É aquela que consegue cumprir a função requerida, nas condições reais de aplicação, com desempenho, confiabilidade e risco compatíveis com a estratégia do empreendimento. Uma redução de CAPEX somente representa economia quando não cria custos superiores durante a operação.
Essa compreensão conduz a uma conclusão essencial: a gestão econômica do ativo não começa quando a manutenção assume o equipamento. Ela começa quando as premissas de aplicação são definidas e quando as alternativas tecnológicas são comparadas. Decisões tomadas nessa fase estabelecem parte relevante da produtividade, dos custos e dos riscos que acompanharão o ativo por toda a sua vida.
A gestão de ativos começa em FEL 2 e FEL 3
Na prática, muitas organizações ainda tratam a gestão de ativos como uma extensão da manutenção. Essa associação é limitada. A manutenção é uma função indispensável e ocupa uma parcela significativa do ciclo de vida, mas gerir um ativo significa determinar como esse ativo criará valor desde sua concepção até sua retirada definitiva de operação.
Tal processo começa nas etapas de FEL 2 e FEL 3, quando ainda existe espaço para comparar alternativas, revisar premissas e incorporar requisitos sem os custos elevados de alterações posteriores. Em FEL 2, a organização define conceitos, avalia rotas tecnológicas e seleciona as alternativas que apresentam melhor equilíbrio entre viabilidade, desempenho, risco e retorno. É nessa fase que diferentes configurações de frota, tecnologias de transporte, capacidades de equipamentos, níveis de automação e soluções de infraestrutura precisam ser analisadas em relação às condições específicas do projeto.
O dimensionamento da frota não deveria ser realizado apenas a partir de volumes anuais, distâncias médias e capacidades nominais. A avaliação precisa considerar a evolução do plano de mina, mudanças na relação estéril-minério, distribuição das frentes, perfil de transporte, rampas, condições de pista, variabilidade dos ciclos, estratégias de manutenção, disponibilidade simultânea requerida e capacidade das etapas de carregamento e descarga. Também deve examinar como essas variáveis se modificarão ao longo do empreendimento, porque a configuração adequada para os primeiros anos pode deixar de ser econômica quando as distâncias aumentarem ou quando o perfil de produção for alterado.
Em FEL 3, quando o projeto alcança maior nível de definição, a análise precisa avançar para os requisitos de confiabilidade, mantenabilidade e suporte ao ciclo de vida. A escolha do equipamento deve estar acompanhada da estratégia de manutenção, dimensionamento das oficinas, acessibilidade para intervenções, ferramental, estoques estratégicos, logística de componentes, qualificação da mão de obra, monitoramento de condições, recursos de diagnóstico e programação das grandes intervenções. Não basta especificar o ativo produtivo; é necessário projetar o sistema que permitirá a esse ativo produzir de forma confiável durante sua vida econômica.
Essas definições não devem ser responsabilidade exclusiva da engenharia do projeto. Operação, manutenção, planejamento, suprimentos, finanças, fabricantes e prestadores estratégicos precisam participar desde as fases iniciais. O envolvimento antecipado dos fabricantes é particularmente relevante, porque permite incorporar informações sobre limites de aplicação, comportamento de componentes, intervalos de intervenção, requisitos de infraestrutura e custos de ciclo de vida antes que as escolhas estejam consolidadas. Em discussão recente envolvendo engenharia e projetos em FEL 2 e FEL 3, o envolvimento antecipado dos fornecedores foi associado justamente à comparação de rotas, ao dimensionamento de frotas, à seleção tecnológica e à avaliação do custo por tonelada antes do avanço para etapas mais rígidas do projeto.
Isso não significa transferir ao fabricante a responsabilidade pela decisão. A mineradora continua responsável por definir requisitos, validar premissas e selecionar a alternativa que melhor atende ao negócio. Contudo, ignorar o conhecimento acumulado por quem projeta, fabrica e acompanha os ativos em diferentes aplicações pode levar o projeto a adotar premissas excessivamente genéricas ou otimistas.
A gestão de ativos prossegue durante aquisição, fabricação, comissionamento e início de operação. Os dados produzidos nessas etapas devem formar a linha de base para acompanhar desempenho, confiabilidade e custos. Posteriormente, essa linha de base precisa ser atualizada com os resultados reais, permitindo comparar o comportamento observado com o previsto, revisar estratégias e antecipar mudanças necessárias.
O ciclo termina apenas quando o ativo é reformado para uma nova aplicação, substituído, alienado ou descartado. A decisão de retirada não deve ser baseada somente em idade ou horas acumuladas, mas na relação entre condição, capacidade, custo futuro, risco, valor residual e necessidade do sistema. Essa visão está alinhada à gestão de ativos como disciplina voltada à realização de valor ao longo do ciclo de vida, por meio do equilíbrio entre desempenho, custo e risco.
A realidade da manutenção nas operações brasileiras
Abordar gestão de ativos no Brasil exige reconhecer que muitas operações ainda não executam a manutenção com o rigor necessário. Embora existam empresas e unidades com elevada maturidade, é frequente encontrar dificuldades relacionadas à qualidade das inspeções, tratamento de backlog, planejamento e programação, disponibilidade de recursos, disciplina de execução, confiabilidade dos registros e análise sistemática das falhas.
Em ambientes pressionados por produção, atividades preventivas podem ser adiadas ou realizadas com escopo reduzido; inspeções podem identificar sintomas sem que as ações correspondentes sejam executadas no prazo adequado; e ordens de serviço podem ser encerradas sem que a condição que originou a intervenção tenha sido integralmente eliminada. Aos poucos, a organização passa a conviver com um volume crescente de anomalias conhecidas, mas não tratadas, formando um passivo técnico cuja consequência econômica somente se torna evidente quando falhas relevantes ocorrem ou quando o desempenho da frota se deteriora.
A manutenção corretiva também tende a consumir recursos que deveriam estar direcionados às atividades planejadas. À medida que emergências ocupam oficinas, equipes, ferramental e componentes, tarefas preventivas são novamente deslocadas, alimentando um ciclo no qual o urgente substitui continuamente o importante. A organização permanece ocupada, mobiliza grandes esforços e executa muitas ordens de serviço, mas não necessariamente reduz a exposição a falhas nem melhora a confiabilidade dos ativos.
Nesse contexto, indicadores como cumprimento da programação ou número de ordens concluídas podem transmitir uma percepção incompleta. Executar uma atividade no prazo não garante qualidade técnica; encerrar uma ordem não significa eliminar a causa; e atingir uma disponibilidade média pode ocultar degradação de desempenho, reincidência de falhas e concentração de risco em componentes críticos. A disciplina da manutenção precisa ser avaliada não apenas pela quantidade de trabalho executado, mas pelo efeito desse trabalho sobre confiabilidade, produtividade, risco e custo ao longo do ciclo de vida.
A ausência de rigor também produz consequências que não aparecem integralmente no orçamento da manutenção. Um componente degradado pode continuar operando com menor eficiência, maior consumo, limitação de potência ou aumento da temperatura. O operador adapta a condução, a supervisão reduz a carga ou a velocidade, e o planejamento incorpora margens adicionais para compensar a incerteza. O equipamento continua formalmente disponível, mas sua contribuição produtiva já foi reduzida.
Quando a condição evolui para uma falha, o custo pode ultrapassar o componente originalmente afetado. Danos secundários, perda de produção, mobilização emergencial, frete expresso, indisponibilidade prolongada e aumento do risco operacional fazem com que uma intervenção não planejada tenha consequências muito superiores ao valor registrado na ordem de serviço. A gestão de ativos destaca justamente que práticas proativas podem evitar danos secundários e reduzir a necessidade de mão de obra e peças, além de tratar planejamento, aquisição, manutenção e disposição como partes do mesmo ciclo econômico.
O ponto central não é responsabilizar a manutenção isoladamente. Muitas vezes, a manutenção recebe um ativo dimensionado de forma inadequada, aplicado além dos limites previstos, operado em infraestrutura deficiente ou adquirido sem que oficinas, componentes, ferramentas e treinamento tenham sido preparados. Em outras situações, a pressão por produção impede a liberação do equipamento para intervenções necessárias. Por isso, a baixa qualidade da manutenção não pode ser tratada apenas como um problema da oficina. Ela é consequência de decisões técnicas, econômicas e organizacionais que atravessam todo o ciclo de vida.
O custo econômico não pertence à manutenção nem à operação
A forma tradicional de distribuir custos reforça a fragmentação. O gestor de manutenção responde pelo orçamento de peças, componentes, contratos e mão de obra. O gestor de operações responde por combustível, pneus, operadores, infraestrutura e volume produzido. Suprimentos é cobrado por reduções no preço de aquisição, enquanto a engenharia responde pela execução do investimento aprovado. Essa estrutura facilita a contabilização, mas cria incentivos para que cada área proteja sua própria métrica, ainda que a decisão aumente o custo total do sistema.
A manutenção pode adiar uma grande revisão para manter o orçamento anual. A operação pode postergar a liberação do equipamento para cumprir a produção do mês. Suprimentos pode adquirir um componente de menor preço sem avaliar adequadamente sua vida ou seu efeito sobre confiabilidade. A engenharia pode reduzir uma instalação de suporte para preservar o CAPEX. Cada decisão melhora um indicador específico, mas pode elevar o custo por tonelada produzida.
O indicador econômico comum deveria ser o custo total por unidade de produção, expresso, conforme a natureza do processo, em dólares por tonelada ou por metro cúbico. Esse custo precisa representar os recursos utilizados pelo sistema para entregar produção útil, incorporando operação, manutenção, combustível, pneus, mão de obra, componentes, contratos, infraestrutura, suporte e efeitos economicamente relevantes da indisponibilidade e da perda de desempenho.
A lógica fundamental pode ser expressa da seguinte forma:
Custo por unidade produzida = custo total necessário para sustentar o sistema ÷ produção útil entregue pelo sistema.
A simplicidade da expressão não diminui sua complexidade. O numerador precisa refletir os custos necessários para preservar a capacidade produtiva e os riscos dentro dos limites aceitáveis. O denominador deve representar uma unidade coerente com o objetivo do processo, evitando que movimentação sem contribuição econômica seja tratada como resultado equivalente à produção útil.
O custo horário permanece importante para comparar alternativas e controlar despesas, porém não pode ser o critério final. Um equipamento pode apresentar menor custo por hora e, ao mesmo tempo, menor produtividade, maior variabilidade ou maior necessidade de frota. Outro ativo pode ter custo horário superior, mas entregar menor custo por tonelada porque produz mais, opera com maior estabilidade ou reduz a necessidade de recursos adicionais.
Ao tornar o custo por unidade produzida uma responsabilidade compartilhada, a organização muda a qualidade das discussões. Operação e manutenção deixam de negociar apenas a liberação do equipamento e passam a avaliar conjuntamente o efeito de intervir ou continuar operando. Engenharia e suprimentos deixam de comparar apenas valores de aquisição e incorporam produtividade, confiabilidade, suporte e vida econômica. Finanças deixa de analisar somente o orçamento anual e passa a considerar a curva de desembolsos e benefícios durante o ciclo de vida.
O custo ótimo não é o menor custo anual
Uma gestão madura de ativos também precisa abandonar a expectativa de que os custos devam permanecer constantes ou diminuir continuamente. Ativos físicos envelhecem, acumulam horas, atravessam diferentes ciclos de componentes e exigem intervenções de magnitudes distintas. Por essa razão, o perfil econômico de uma frota não é linear.
Nos primeiros períodos, o custo de manutenção pode ser relativamente baixo, enquanto os equipamentos ainda se encontram próximos de sua condição inicial. Com o aumento das horas, componentes passam a alcançar limites de vida, estruturas acumulam solicitações e grandes revisões tornam-se necessárias. Em determinados anos, a substituição de motores, transmissões, sistemas de propulsão, estruturas, caçambas ou outros conjuntos relevantes poderá elevar o custo da frota.
Esse aumento não representa necessariamente descontrole. Pode refletir uma decisão deliberada de restaurar desempenho, preservar confiabilidade, reduzir risco ou estender a vida econômica. A questão central não é impedir o crescimento pontual do custo, mas demonstrar que a intervenção foi prevista, tecnicamente justificada e economicamente superior às alternativas disponíveis.
Uma gestão de ativos estruturada deve ser capaz de apresentar aos investidores a curva esperada de custo, desempenho e risco ao longo do ciclo de vida. Isso significa identificar previamente os anos em que ocorrerão grandes paradas, revisões, reformas, modernizações e substituições; estimar seus impactos financeiros e produtivos; e demonstrar como tais intervenções sustentam a geração futura de caixa.
Em determinado período, o custo por tonelada pode aumentar ligeiramente porque a organização decidiu executar uma grande revisão ou substituir um componente principal. Entretanto, se essa decisão reduz a probabilidade de falhas graves, recupera produtividade e prolonga a vida economicamente viável do ativo, o crescimento temporário do custo pode representar a alternativa de maior valor.
A decisão não deveria ser tomada pela comparação entre o custo atual e o orçamento do ano anterior, mas pela análise das alternativas ao longo do horizonte econômico. Adiar a intervenção pode melhorar o resultado imediato, mas elevar o risco de falha, danos secundários e indisponibilidade não planejada. Substituir o ativo pode exigir maior CAPEX, mas reduzir custos futuros e eliminar obsolescência. Reformar pode estender a vida com investimento menor, desde que a condição estrutural e a aplicação futura justifiquem a decisão.
A análise correta deve integrar custo de ciclo de vida, produtividade, confiabilidade, risco, valor residual, horizonte da mina e retorno do capital. A pergunta deixa de ser “quanto custa fazer a grande revisão?” e passa a ser “qual alternativa preserva ou aumenta o valor econômico do ativo pelo menor custo sustentável por unidade produzida?”.
Caminhões de grande porte e a economia dos ciclos
As frotas de transporte ilustram com clareza por que o desempenho econômico não pode ser compreendido por um único indicador. O resultado não depende somente de quantos caminhões estão disponíveis, mas de quantos ciclos produtivos são concluídos, qual carga útil é transportada, quanto tempo é consumido em cada etapa e quais recursos são necessários para movimentar cada tonelada.
Uma redução aparentemente pequena na velocidade média pode produzir consequências relevantes quando repetida por dezenas de equipamentos ao longo de milhares de viagens. O aumento do tempo de ciclo reduz o número de viagens possíveis por turno, modifica a relação entre transporte e carregamento e altera a capacidade anual da frota. Caso o planejamento continue baseado na velocidade originalmente considerada, a diferença poderá ser interpretada como insuficiência de equipamentos, embora a causa esteja na operação ou na infraestrutura.
Entretanto, buscar simplesmente maior velocidade também seria inadequado. A velocidade precisa ser compatível com segurança, resistência ao rolamento, geometria das vias, estabilidade do equipamento, carga útil, consumo, pneus e preservação estrutural. Elevar o ritmo sem corrigir a infraestrutura pode aumentar desgaste, aquecimento, consumo, eventos operacionais e necessidade de manutenção, anulando parte do ganho aparente.
A estrada, portanto, deve ser tratada como componente do sistema produtivo. Drenagem, qualidade da superfície, largura, inclinação, raios de curva e superelevação influenciam a produtividade dos caminhões e o custo por tonelada. Uma via mal conservada não reduz apenas a velocidade média; ela amplia a dispersão dos ciclos, dificulta o despacho, aumenta o consumo, acelera o desgaste dos pneus e componentes e reduz a previsibilidade da produção.
Quando um caminhão apresenta produtividade abaixo do esperado, a análise precisa distinguir o que pertence ao equipamento, à aplicação, à condição, ao operador e à infraestrutura. Sem essa separação, a empresa corre o risco de pressionar a manutenção por maior disponibilidade, cobrar a operação por velocidades superiores ou adquirir novos caminhões, quando a intervenção de maior retorno estaria na melhoria da via ou do desenho operacional.
A gestão tecnicamente consistente exige integrar telemetria, carga útil, perfil de velocidade, consumo, condição dos componentes, tempos de espera, qualidade das vias e resultado de produção. O objetivo não é maximizar isoladamente velocidade, utilização ou disponibilidade, mas identificar a combinação capaz de entregar o volume requerido com segurança, confiabilidade e menor custo por tonelada.
Da otimização local à gestão integrada do ciclo de vida
Os exemplos anteriores conduzem a uma conclusão comum: melhorar cada área isoladamente não garante o melhor resultado econômico. Uma operação pode aumentar a produção mensal utilizando os ativos de forma que antecipe falhas e custos futuros. A manutenção pode reduzir despesas postergando intervenções. Suprimentos pode economizar na aquisição e elevar o custo de propriedade. A engenharia pode cumprir o orçamento e criar limitações permanentes na operação.
Essas decisões não são necessariamente resultado de incompetência. Muitas vezes, são respostas racionais aos indicadores pelos quais cada área é avaliada. O problema está na governança. Quando os objetivos não consideram os efeitos sobre o ciclo de vida e sobre o custo por unidade produzida, comportamentos localmente coerentes podem gerar um resultado global desfavorável.
A gestão integrada exige que as decisões sejam avaliadas pelas consequências que produzem desde FEL 2 e FEL 3 até o descarte final. Isso inclui selecionar corretamente o ativo, preparar a infraestrutura, definir estratégias de operação e manutenção, construir uma linha de base econômica, acompanhar a condição, planejar grandes intervenções, avaliar modernizações e determinar o momento adequado de substituição.
O conceito Mine-to-Mill demonstrou que decisões tomadas na lavra afetam britagem, moagem, consumo energético e recuperação. A evolução natural dessa lógica é uma perspectiva Mine-to-Value, na qual o desempenho dos equipamentos, a condição dos ativos e as estratégias de manutenção são avaliados pela contribuição ao valor econômico produzido pelo sistema.
Indicadores como disponibilidade, utilização, MTBF, MTTR, backlog e aderência ao plano continuam essenciais, mas precisam ocupar seu devido lugar. São instrumentos de diagnóstico e controle, não objetivos finais. Uma melhoria de disponibilidade somente gera valor quando atende a uma necessidade produtiva real. Uma redução de custo somente é positiva quando não transfere impactos superiores para outro processo ou período. Um aumento de produção somente é sustentável quando preserva segurança, confiabilidade, qualidade e capacidade das etapas posteriores.
A liderança necessária para transformar ativos em valor
A evolução da mineração não dependerá apenas da introdução de novas tecnologias. Automação, inteligência artificial, sensoriamento, sistemas autônomos e analytics ampliarão a capacidade de observar e controlar os processos, mas não substituirão a necessidade de integrar decisões técnicas e econômicas. Sem pensamento sistêmico, plataformas mais avançadas poderão apenas produzir relatórios mais sofisticados sobre problemas que continuam sendo administrados de forma fragmentada.
A liderança necessária para esse ambiente precisa criar uma linguagem comum entre operação, manutenção, engenharia, planejamento, suprimentos, finanças e fabricantes. Isso não significa eliminar responsabilidades funcionais nem substituir especialistas por generalistas. Significa garantir que decisões específicas sejam tomadas à luz de um objetivo econômico compartilhado.
O diretor não deveria cobrar exclusivamente maior disponibilidade da manutenção, maior utilização da operação ou menor preço de suprimentos. Deveria assegurar que esses indicadores contribuam para um custo sustentável por unidade produzida e sejam coerentes com o estágio de vida dos ativos, as restrições do sistema e a estratégia do empreendimento.
Essa responsabilidade inclui explicar aos investidores por que determinados custos poderão crescer em anos específicos. Uma grande parada, uma revisão estrutural, uma modernização ou uma substituição relevante podem elevar temporariamente o desembolso, mas também preservar capacidade produtiva, reduzir riscos e sustentar o valor futuro da operação. A previsibilidade dessas intervenções e a demonstração de seus benefícios são evidências de maturidade, não de ineficiência.
A vantagem competitiva não será construída pela busca permanente do menor custo anual, mas pela capacidade de realizar as intervenções corretas, no momento adequado e com compreensão de seus efeitos econômicos. O objetivo não é operar o ativo pelo maior tempo possível nem substituí-lo tão logo os custos comecem a aumentar. É identificar o ponto em que manutenção, reforma, modernização ou substituição produzem o melhor resultado para o sistema.
Quando essa visão é incorporada, o ativo deixa de ser tratado como responsabilidade exclusiva da manutenção e passa a ser compreendido como instrumento de geração de valor. A responsabilidade por seu desempenho começa no projeto, atravessa aquisição, operação, manutenção e grandes intervenções, e termina apenas na destinação final.
A mineração não precisa apenas de equipamentos mais disponíveis ou mais produtivos. Precisa de ativos corretamente dimensionados, operados dentro do contexto para o qual foram selecionados, mantidos com disciplina, acompanhados ao longo do ciclo de vida e substituídos no momento economicamente adequado. É dessa integração que surge o verdadeiro custo ótimo e, em última análise, a capacidade de transformar recursos minerais, capital e conhecimento técnico em valor econômico sustentável.


Comentários